
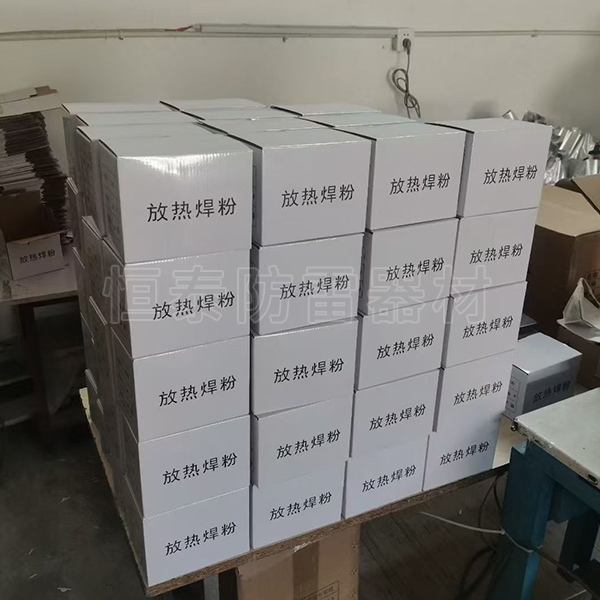
放热焊接焊粉是放热熔接工艺的核心消耗物料,装填至焊接模具的反应腔内,依靠点火粉引燃触发内部化学反应,释放大量热量,使内部金属组分熔化为液态。熔融金属顺着模具导流槽流入成型腔体,充分包裹导体搭接位置,冷却凝固之后形成分子结合的一体化接头,完成接地导体之间的连通。
焊粉由多种粉状物料按照固定比例混合而成,物料配比直接决定反应放热强度、熔液流动状态以及接头成型品质。依据导体粗细、接头搭接样式区分不同装量,导体截面越大,接头成型所需金属熔液越多,对应选用装量大的的焊粉。熔液可以充分浸润导体接触面,和螺栓压接这类机械连接方式对比,接头不易出现松动,接触电阻可以长期维持稳定。
成型后的接头导电通路连续,能够承受大电流冲击,埋入地下土壤环境,接头腐蚀表现和母材相近,降低长期使用过程接点锈蚀断开的风险。焊粉需要和腔体容积匹配的模具配合使用,装填量要贴合实际工况。装填量不足,熔液无法充分包覆导体,接头会出现缺料;装填过量,熔液从模具缝隙溢出,造成物料损耗。
焊粉粉体容易吸附空气中水汽,处于高湿度环境下会出现结块现象。受潮后的焊粉发生反应时,内部水分受热汽化,容易造成熔液喷溅,同时破坏接头成型效果。储存环境需要做到密封干燥,避开雨水、潮湿地面以及高温热源,已经受潮结块的焊粉不建议继续使用。
现场作业过程中,首先处理导体搭接位置,去除浮锈、泥土、油污等表层杂质,将导体安放至模具型腔,闭合模具并用模夹夹具锁紧,确认腔体内部干燥无积水,填入适配规格的焊粉,表层铺撒点火粉进行引燃。反应瞬间会产生高温以及飞溅物,操作人员避开模具开口方向,保持安然距离。焊接结束等待模具自然降温,再取出焊件,高温状态不可强行开模。
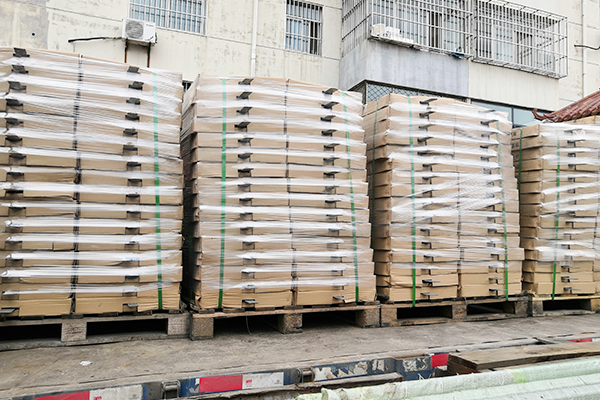
该焊粉属于一次性耗材,单次焊接之后无法回收复用。现场剩余物料需要及时密封存放。物料需要搭配焊接模具、点火粉、模夹夹具协同作业,施工不需要外接电源,能够适配场站、野外等各类作业场地,用于圆钢、绞线、扁钢等接地构件的节点熔接。