
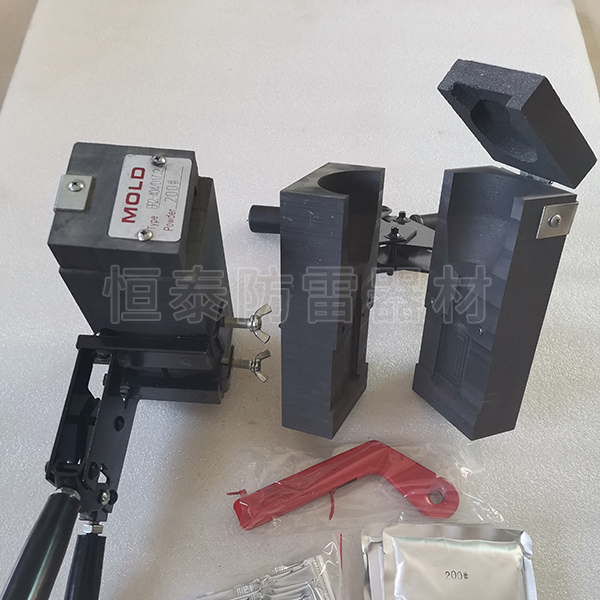
圆钢焊接模具应用于接地工程放热焊接工序,主要用来完成圆钢相互对接、十字搭接,以及圆钢与扁钢、绞线、接地棒等构件的熔接作业。借助化学反应产生的高温,让金属接触面实现分子级熔合,形成整体性的连接节点,服务于接地网的搭建施工。
模具内部设置对应圆钢直径的型腔,型腔轮廓参照圆钢外圆形态制作,不同直径的圆钢对应不同型号模具。圆钢为实心金属杆件,截面规整,放入型腔后需要保护搭接位置摆放到位,合模之后缝隙要控制在合理范围。若型腔规格和圆钢尺寸偏差过大,合模会出现明显间隙,熔融液态金属容易向外渗漏,造成接头缺料,同时浪费焊料,直接影响节点的机械与导电效果。
模具本体具备耐高温(以实际报告为主)性能,能够承受焊接瞬间的高温冲击,短时间受热不会轻易出现型腔变形。结构上分为反应腔、导流槽与成型腔,焊粉引燃熔化后的金属液经由导流槽流入成型区域,包裹两根金属构件的搭接部位,冷却凝固之后形成一体接头。成型后的接头导电连续,可以承受大电流冲击,埋入地下后,接头腐蚀能力和母材接近,减少后期节点氧化断开的隐患。
现场施工过程中,要先清理圆钢搭接位置,去除表面浮锈、泥土以及油污杂质,保护金属本体充分裸露。将圆钢放置进模具型腔,调整搭接位置,闭合模具,搭配模夹夹具锁紧,取消合模缝隙,确认构件不会移位之后再装填焊粉进行引燃。焊接结束后,模具处于高温状态,不能立刻强行开模,需要等待温度回落,再松开夹具取出焊件,避免模具型腔受骤冷或者外力冲击发生破损。
模具经过多次作业,型腔内壁会留存金属熔渣、氧化物碎屑,残渣堆积会改变型腔原有空间,导致后续焊接接头外形不规整。每一次使用完毕,都要清理型腔内部残留杂物,妥善存放,避免重物磕碰摔落造成模具开裂。该工装仅作为焊接辅助部件,需要和焊粉、模夹夹具配套使用,多用于各类接地系统施工现场,完成圆钢类接地构件的节点连接。