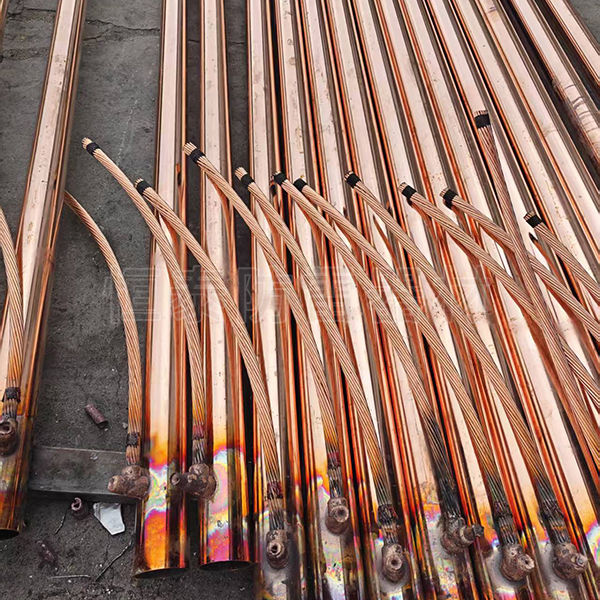

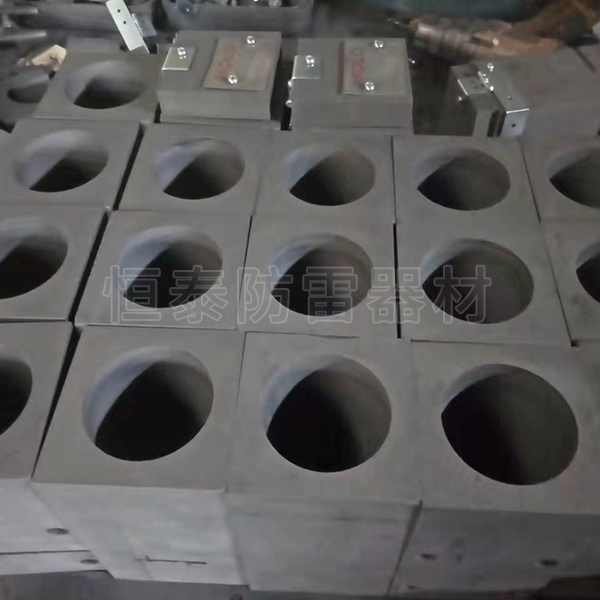
绞线焊接模具是放热焊接工艺里的专用工装,专门针对绞线类导体设计,用于实现绞线和绞线、绞线与圆钢、扁钢、接地棒等构件之间的熔接作业,是接地网络节点成型的重要配套部件。模具内部预制对应绞线线径的型腔,型腔轮廓贴合绞线的外部形态,能够约束熔融金属流动范围,让熔接部位形成完整一体的接头。
绞线本身由多股细金属丝绞合而成,导体表面存在缝隙与凹凸,和实心金属构件相比,对模具贴合度要求较高。如果型腔尺寸与绞线规格不匹配,合模之后就会出现缝隙,高温熔融金属容易向外溢出,造成接头缺料、虚熔,也会造成焊粉无谓消耗。模具会按照绞线截面规格区分型号,不同股数、不同外径的绞线,需要选用对应型腔的模具,以此保护导体可以平稳放入型腔内部,不会发生挤压变形。
模具本体具备耐高温(以实际报告为主)(以实际报告为主)特性,能够承受放热焊接瞬间产生的高温,短时间高温冲击下型腔结构不易发生形变,保护多次重复使用。模具设有导流槽与反应腔,焊粉引燃之后产生熔融金属,顺着导流槽流入导体搭接位置,在封闭型腔内部完成分子熔合。接头成型之后,导电通路连续,可耐受雷击大电流冲击,埋地环境下接头耐腐蚀(以实际报告为主)(以实际报告为主)性能和母材保持相近水平。
施工现场操作时,需要先把绞线搭接部位清理干净,去除表面泥土、氧化层以及油污,再将导体放置到模具型腔当中,对齐搭接位置,完成合模,搭配模夹夹具锁紧固定,取消模具合模缝隙,之后填入焊粉开展引燃作业。焊接完成后需要等待模具温度自然下降,再打开夹具取出工件,高温状态下禁止强行开启模具,避免型腔受损,也具体以临床效果为主。
模具在多次使用之后,型腔内部会残留少量熔渣与金属碎屑,残留堆积会改变型腔原有尺寸,造成接头成型不良。每次作业结束后,需要对型腔内部进行清理,把残渣清理干净,妥善存放,避免磕碰造成型腔开裂缺损。该模具多用于防雷接地工程,适配野外、场站等多种施工环境,仅作为焊接工装使用,需要和焊粉、夹具配套使用,完成绞线相关节点的熔接处理。