常见问题
沧州恒泰防雷器材有限公司
电话:0317-4583676
联系人:王经理
传真:0317-4583677
公司地址:河北省泊头市四营工业区
公司动态
常见问题

常见问题
放热焊接焊粉也叫(焊粉、焊剂、焊药、热熔焊接
放热焊接焊粉,业内一般称它为焊粉、焊剂、焊药,其实说的都是同一种产品-放热焊接焊粉.
恒泰为您选择焊粉注意事项介绍:
1、每一包焊粉对应焊接一个焊点、焊粉牌号需与模具铭牌上注明的焊粉用量一致,使用前需仔细对照确认。
2、焊粉的计量单位以克计,焊粉的牌号标示其剂量克数,因此如果现有的焊粉牌号与模具标志的剂量不匹配时可视实际情况增减。
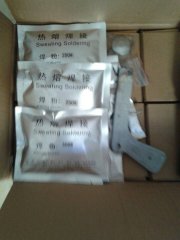
3、焊粉出厂时对于其已采取多层保护,但建议仍需妥善保管避免受潮。
4、一个焊点要一次制作完成。
放热焊接焊粉有着多种型号:65#|90#|115#|150#|200|250#|300#|400# 等多种型号放热焊接焊粉(# =克)
放热焊接焊粉是一种混合产品,放热焊接焊粉作为一种焊接产品 终的出来的焊接点为一种铜质焊接点。
使用放热焊接焊粉,焊接出来的焊接点是一种分子结合、不会老化、不受腐蚀性产品的影响;可用于焊接铜、铜合金、铜包钢、铜轨、铸铁、等各种合金钢包括不锈钢及高阻加热热源材料。
热熔焊剂的使用方法1、将需要进行焊接的两段导线置于热熔模具内,并且将热熔模具合好固定。2、将隔离片(金属)置于热熔模熔膛底部,将导液孔封住3、将防漏袋置于热熔模具的熔膛内,防止热熔焊粉因模具长时间使用后的破损导致的不密实而漏粉。4、将对应的热熔焊剂倒于防漏袋上,并且使用工具将热熔焊粉中间弄成半凹状。
热熔焊接焊粉使用注意事项
施工操作前, 被焊接件无污物,熔模熔腔和型腔内无上次焊接时留下的焊渣块或焊渣粉末。
2. 施工操作前, 使用喷火炬(或瓦斯喷灯)烘干被焊接件和熔模,使其尽可能的不含水分。
3. 施工操作中,点火之前, 盖上熔模盖,且熔模闭合处无开缝。
4. 施工操作中,点火之前, 被焊接件焊接点位于型腔中心。
5.施工操作时,现场 1.50米 范围之内,不得有无关人员停留。
6. 施工操作时,现场 1—— 2米 范围之内,不得有易燃物品摆放。
7. 操作人员 戴上有 隔热效果的工作手套。
8. 操作人员不得面对于熔模开口处操作施工。
9. 点火时,一旦引燃粉被引燃,操作人员 立即离开熔模至少 1.50米 。
10. 当放热焊剂反应结束后,任何人不得直接接触熔模和被焊接件。
11. 当放热焊剂反应结束后,须待熔模和被焊接件自然冷却 10——20秒,使用老虎钳(或相似工具)从熔模中取出。
12. 对被焊接件进行绝缘处理, 待导线 冷却之后方可进行。
我们可根据客户需求定制其它型号,如需其它规格型号请联络沧州恒泰防雷来了解 多关于我们的产品及服务信息。
放热焊接焊粉定制说明:
首先您需要确认所放热焊接焊粉的规格、以及型号与数量。而后联络泊头恒泰雷来为您 核算匹配的焊药型号。